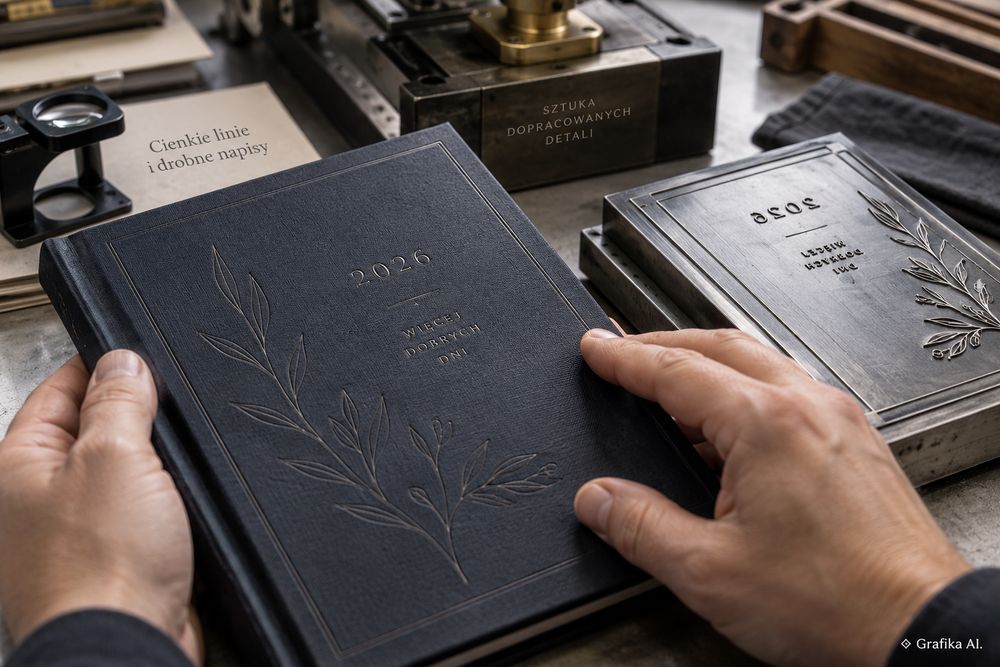
Jak przygotować cienkie linie i drobne napisy do tłoczenia na okładce kalendarza książkowego?
Cienka kreska, która na monitorze wygląda elegancko, po wykonaniu matrycy może zniknąć. Drobny napis potrafi z kolei stracić światło między literami, a oczka w „a”, „e” czy „B” zamienić się w jednolitą plamę. Przy tłoczeniu na okładce kalendarza problemem nie jest rozdzielczość pliku, lecz fizyczne zachowanie matrycy, folii, materiału okładki, temperatury i nacisku.
Dlatego projektu do tłoczenia nie należy przygotowywać jak grafiki do zwykłego druku. Tutaj każdy detal trzeba oceniać w rzeczywistym rozmiarze. Jeżeli napis ma 7 punktów, linia 0,2 mm, a okładka głęboką fakturę przypominającą skórę, powiększenie projektu do 800% na ekranie niczego nie poprawi. Na produkcji nadal pozostaną te same 0,2 mm.
Jak cienka może być linia i jak mały może być napis?
Dla typowej okładki kalendarza bezpiecznym punktem wyjścia jest 0,25–0,30 mm grubości linii pozytywowej. W bardzo dobrych warunkach można zejść niżej, ale nie powinno się traktować tego jako standardu produkcyjnego. Linie około 0,1–0,2 mm dają się wykonywać na niektórych gładkich podłożach i precyzyjnych matrycach, jednak przy seryjnej produkcji kalendarzy margines bezpieczeństwa jest niewielki.
Jeżeli projekt ma trafić na materiał o wyraźnej fakturze, miękką oprawę albo powierzchnię z podkładem piankowym, lepiej zwiększyć minimalną grubość do 0,30–0,40 mm. Faktura działa brutalnie: fragment kreski trafiający w zagłębienie może odbić się słabiej niż jej sąsiedni odcinek.
Jeszcze ważniejsze są przerwy między elementami. Przyjmowanie zasady „linia ma 0,3 mm, więc odstęp 0,2 mm też wystarczy” jest częstym błędem. Folia pod naciskiem ma tendencję do zamykania bardzo wąskich szczelin. W praktyce bezpiecznie jest projektować:
- linie pozytywowe o grubości co najmniej 0,25–0,30 mm;
- wolną przestrzeń pomiędzy sąsiednimi elementami na poziomie minimum 0,40 mm;
- drobne negatywy i prześwity w większych polach folii na poziomie 0,40–0,50 mm;
- przy mocno fakturowanej okładce odpowiednio około 0,35–0,40 mm dla linii i 0,50 mm lub więcej dla prześwitów.
To szczególnie istotne w literach. O powodzeniu tłoczenia nie decyduje wyłącznie podana w programie wielkość fontu. Dwa kroje ustawione na 8 pt mogą zachowywać się zupełnie inaczej. Bezszeryfowy font o równych, mocnych kreskach może wyjść poprawnie, podczas gdy kontrastowa antykwa z cienkimi włoskami straci część detali.
Dla prostych krojów bezszeryfowych rozsądnym minimum produkcyjnym jest zwykle 7–8 pt. Jeśli napis ma być tłoczony na fakturowanym tworzywie, bezpieczniej zaczynać od około 8–9 pt. Przy szeryfach, cienkich odmianach fontów i literach dekoracyjnych często trzeba przejść do 9–10 pt albo więcej.
Nie należy jednak powiększać liter wyłącznie „na punkty”. Trzeba sprawdzić ich geometrię po zamianie na krzywe. Jeśli włosek litery ma 0,15 mm, fakt, że cały znak ma 10 pt wysokości, niewiele zmienia.
Szczególnej kontroli wymagają litery z małymi światłami wewnętrznymi: a, e, g, o, B, P, R, 6, 8, 9. Jeśli prześwit po zamianie napisu na krzywe ma 0,2 mm, należy go powiększyć. W praktyce lepiej nie schodzić z takim światłem poniżej około 0,4 mm, zwłaszcza przy hot-stampingu.
Przy tłoczeniu bez folii, czyli tzw. suchym tłoku, bardzo delikatne elementy bywają jeszcze mniej czytelne. Nie pomaga tu kontrast złotej czy srebrnej folii. Efekt widzimy wyłącznie dzięki światłu padającemu na zagłębienie lub wypukłość, dlatego cienki napis na matowej, ciemnej okładce może technicznie zostać wykonany poprawnie, a mimo to wyglądać słabo. W takim projekcie lepiej zwiększyć masę liter niż próbować ratować efekt większą głębokością tłoczenia.
Materiał okładki zmienia zasady bardziej niż sam projekt
Ten sam znak wykonany z tej samej matrycy może wyglądać znakomicie na jednej okładce i przeciętnie na drugiej. Powodem jest struktura materiału oraz jego podatność na temperaturę i nacisk.
Najłatwiejsze są powierzchnie stosunkowo gładkie. Dają ostre krawędzie i pozwalają zachować więcej detalu. Problemy zaczynają się na materiałach imitujących naturalną skórę, płótnie introligatorskim, powierzchniach z głębokim ziarnem oraz miękkich okładkach z warstwą pianki.
Przy mocnej fakturze projekt trzeba upraszczać, a nie próbować „dociskać go mocniej”. Większy nacisk ma granicę. Po jej przekroczeniu zamiast poprawy drobnego elementu można otrzymać zbyt głębokie wgłębienie, deformację materiału albo nadmierne rozlanie folii wokół znaku.
Podobnie działa temperatura. Hot-stamping wymaga jej dostosowania do folii i materiału okładki. Zwiększanie temperatury nie jest uniwersalnym sposobem na niedotłoczone miejsca. Na części tworzyw może spowodować zmianę połysku, odkształcenie powierzchni albo trwały ślad wokół tłoczenia.
Dlatego projekt z bardzo drobnym logo najlepiej oceniać dopiero po poznaniu konkretnej oprawy. Jeżeli producent oferuje kilka materiałów, nie należy zakładać, że matryca da identyczny rezultat na każdym z nich.
Praktyczna hierarchia wygląda tak:
- Najpierw wybór materiału okładki.
- Następnie dopasowanie grubości linii i wielkości napisów.
- Dopiero później ostateczne wykonanie matrycy.
Odwrócenie tej kolejności często kończy się kompromisem. Gotowa matryca wymusza zastosowanie projektu, który na wybranym później materiale jest po prostu za delikatny.
Problem dotyczy szczególnie personalizacji firmowej. Logo zaprojektowane pierwotnie do internetu może mieć cienkie linie pomocnicze, bardzo mały claim albo symbol składający się z gęstej siatki. Nie trzeba bezrefleksyjnie przenosić całej wersji logo na kalendarz.
Często lepsza jest produkcyjna wersja znaku: bez sloganu, z grubszymi liniami albo z uproszczonym sygnetem. Nie jest to błąd w identyfikacji wizualnej, o ile taka wersja została zaakceptowana przez właściciela marki. Błędem jest natomiast wykonanie pełnego logo w skali, przy której napis formalnie istnieje, ale po tłoczeniu przestaje być czytelny.
Duże jednolite powierzchnie również nie są wolne od problemów. Rozległe pole folii jest trudniejsze do równomiernego przeniesienia niż średniej wielkości napis. Jeśli obok szerokiej plamy występują mikroskopijne szczegóły, jedna matryca musi jednocześnie obsłużyć dwa przeciwstawne wymagania produkcyjne. Duże pole chce stabilnego, mocnego transferu, a delikatna kreska łatwo zostaje przeciążona.
Jeżeli projekt zawiera oba skrajne typy elementów, sensowniejsze może być rozdzielenie motywu, zmiana konstrukcji grafiki albo wykonanie próby przed uruchomieniem pełnego nakładu.
Plik do tłoczenia powinien przypominać projekt matrycy, nie ilustrację
Do wykonania tłoczenia potrzebny jest przede wszystkim czysty projekt wektorowy w skali 1:1. PNG zapisane w rozdzielczości 1200 dpi nadal pozostaje rastrem. Wysoka rozdzielczość nie zastąpi poprawnie przygotowanych ścieżek.
Teksty trzeba zamienić na krzywe, ponieważ zakład wykonujący matrycę nie powinien być uzależniony od dostępności użytego fontu. Przed konwersją dobrze zachować edytowalną kopię pliku. Liter zamienionych na krzywe nie da się później wygodnie poprawiać jak zwykłego tekstu.
Elementów do tłoczenia nie należy budować z aktywnych obrysów typu Stroke. Jeśli linia ma końcowo 0,3 mm, najlepiej zamienić obrys na kształt i sprawdzić rzeczywistą szerokość uzyskanej figury. Pozwala to uniknąć niespodzianek przy eksporcie, skalowaniu albo interpretacji pliku przez inne oprogramowanie.
Przed wysłaniem projektu trzeba również usunąć:
- gradienty;
- przezroczystości;
- cienie;
- efekty rastrowe;
- półtony;
- przypadkowe maski;
- zdublowane ścieżki;
- elementy ukryte pod innymi obiektami.
Matryca pracuje w praktyce na zasadzie jest element albo go nie ma. Nie odtworzy 30-procentowej przezroczystości ani miękkiego cienia tak jak druk.
Maskę tłoczenia można przygotować jako osobny plik albo osobną, jednoznacznie opisaną warstwę, zależnie od wymagań wykonawcy. Popularne rozwiązanie to jednolite 100% K lub zdefiniowany kolor dodatkowy typu „HOTSTAMP”, „FOIL GOLD” czy „EMBOSS”. Nie ma sensu samodzielnie zgadywać, którego wariantu oczekuje producent. Przed eksportem należy sprawdzić jego specyfikację.
W pliku PDF elementy muszą pozostać wektorami. Jeżeli program podczas eksportu rasteryzował efekty, projekt wymaga poprawy.
Warto wykonać jeszcze jeden test, którego często brakuje: włączyć widok konturowy/szkieletowy. Pozwala szybko wykryć podwójne linie, przypadkowe obiekty, pozostawione obrysy i nakładające się ścieżki. Przy matrycy każdy taki błąd może zostać fizycznie przeniesiony na narzędzie.
Nie należy też automatycznie odbijać projektu lustrzanie. To zadanie technologii przygotowującej matrycę, chyba że wykonawca wyraźnie wymaga inaczej.
Projekt warto dodatkowo wydrukować w skali 100%, nawet na zwykłej drukarce biurowej. Taki wydruk nie pokaże jakości tłoczenia, ale bardzo szybko ujawni błąd skali. Claim wyglądający rozsądnie na 27-calowym monitorze może na papierze okazać się napisem, którego bez wysiłku nie da się przeczytać.
Najdroższy błąd pojawia się wtedy, gdy korekta następuje po wykonaniu matrycy. Zmiana fontu, pogrubienie linii czy zwiększenie światła pomiędzy literami oznacza wtedy konieczność wykonania nowego narzędzia albo jego ponownej obróbki. Dlatego kontrola techniczna powinna nastąpić przed akceptacją matrycy, nie po pierwszym tłoczeniu.
Przy detalach granicznych dobrym rozwiązaniem jest próbne tłoczenie na dokładnie tym materiale, który zostanie wykorzystany w nakładzie. Próba na gładkiej ekoskórze nie odpowiada na pytanie, jak ta sama matryca zachowa się na mocno ziarnistej oprawie. Jeśli zmienia się materiał, parametry trzeba ocenić ponownie.
FAQ: drobne elementy w tłoczeniu okładek
Czy linia 0,2 mm zawsze jest za cienka do hot-stampingu?
Nie. Na gładkim materiale i przy dobrze przygotowanej matrycy może zostać odtworzona. Na okładce kalendarza bez próby produkcyjnej bezpieczniej jednak przyjąć około 0,25–0,30 mm, a na mocno fakturowanych materiałach 0,30–0,40 mm.
Jaki jest najmniejszy bezpieczny font do tłoczenia?
Dla prostego fontu bezszeryfowego praktycznym punktem startowym jest 7–8 pt. Przy fakturze, szeryfach lub cienkich odmianach lepiej przyjąć 9–10 pt. Ważniejsza od nominalnego stopnia pisma jest rzeczywista grubość najcieńszej kreski po zamianie liter na krzywe.
Czy można wysłać logo jako PNG w bardzo wysokiej rozdzielczości?
Nie powinno się. Projekt przeznaczony na matrycę należy przygotować jako grafikę wektorową. PNG, JPG i inne rastry nie są dobrym materiałem produkcyjnym do precyzyjnego wykonania tłoczenia.
Dlaczego małe litery po tłoczeniu się zlewają?
Najczęściej zbyt małe są światła między znakami albo otwory wewnątrz liter. Przy hot-stampingu folia może dodatkowo zamykać drobne szczeliny. Bezpiecznym punktem wyjścia dla takich przestrzeni jest około 0,4–0,5 mm.
Czy wystarczy pogrubić cienką linię w Illustratorze?
Nie zawsze. Po zmianie grubości trzeba rozwinąć obrys do kształtu, obejrzeć projekt w trybie konturowym i zmierzyć najwęższe miejsca. W przeciwnym razie mogą pozostać fragmenty cieńsze od zakładanej wartości.
Czy tłoczenie bez folii pozwala zrobić drobniejsze detale?
Technicznie może zachować bardzo drobny detal, ale jego czytelność jest zwykle niższa, bo nie ma kontrastu kolorystycznego folii. Przy małych napisach często lepiej zastosować mocniejszy krój i większy stopień pisma.
Czy tę samą matrycę można bezpiecznie wykorzystać na różnych okładkach?
Można, lecz nie oznacza to identycznego efektu. Gładkie tworzywo, materiał skóropodobny z głębokim ziarnem i miękka okładka z pianką inaczej reagują na nacisk. Przy zmianie materiału dobrze wykonać ponowną próbę.
Co sprawdzić jako pierwsze przed wysłaniem projektu?
Najpierw zmierz najcieńszą linię oraz najmniejszy prześwit, a nie wielkość całego logo. Jeśli linia ma mniej niż około 0,25–0,30 mm albo światło mniej niż około 0,4 mm, popraw te miejsca przed przygotowaniem matrycy.
Pierwsza decyzja powinna więc dotyczyć nie koloru folii, lecz geometrii znaku i materiału okładki. Wybierz konkretną oprawę, zmierz najcieńszy detal w projekcie 1:1 i usuń w pierwszej kolejności linie poniżej około 0,25–0,30 mm oraz prześwity poniżej około 0,4 mm. Dopiero po tej korekcie ma sens zatwierdzanie matrycy i próby hot-stampingu.
Więcej informacji na: rozwiń zagadnienie tu: https://www.aldokalendarze.pl